






การวิเคราะห์ทางเทคนิคและโครงสร้างพื้นฐานโรงงาน
วิทยานิพนธ์ผู้บริหาร: การเอาชนะคอขวดเชิงโครงสร้างในการผลิตเสาเหล็ก
การขยายตัวทั่วโลกของเครือข่ายทางหลวงอัจฉริยะ การใช้ไฟฟ้าในเขตเทศบาล และการติดตั้งเสาสื่อสารโทรคมนาคม ได้ยกระดับข้อกำหนดด้านประสิทธิภาพโครงสร้างสำหรับเสาไฟส่องสว่างเหล็กและเสาไฟสูงอย่างมีนัยสำคัญ การผลิตเสาทรงแปดเหลี่ยม ทรงหลายเหลี่ยม หรือทรงกรวยที่เรียวขึ้นยาว (ตั้งแต่ 12 เมตรถึงกว่า 14 เมตร) ต้องอาศัยมากกว่าแค่การมีเครื่องพับแผ่นเหล็กหรือเครื่องเชื่อมตะเข็บแบบสแตนด์อโลน
คอขวดในการดำเนินงานที่แท้จริงในโรงงานผลิตเสาที่มีปริมาณงานสูงอยู่ที่การวางแผนโครงสร้างพื้นฐานของเวิร์กช็อป การจัดการแผ่นเหล็กหนัก และการจัดวางแนวเครื่องจักร การขาดความสามารถในการยกของเครนที่ประสานกัน การติดตั้งอุปกรณ์เฉพาะ และการไหลของวัสดุที่เป็นระบบ ทำให้ผู้ผลิตประสบปัญหาความล่าช้าของรอบการผลิตอย่างรุนแรง การเสียรูปทรงของโครงสร้างระหว่างการขนย้าย และอันตรายด้านความปลอดภัย การประเมินสถาปัตยกรรมสายการผลิตต้องวิเคราะห์วิธีการทำงาน น้ำหนักบรรทุกของเครน และขั้นตอนการผลิตอัตโนมัติ
บริบทอุตสาหกรรม: ปัญหาหลักในการดำเนินงาน
โรงงานผลิตเหล็กแบบดั้งเดิมที่เปลี่ยนมาผลิตเสาไฟส่องสว่างโดยเฉพาะ จะพบกับความท้าทายทางวิศวกรรมที่เกิดขึ้นซ้ำๆ สามประการ:
1. ความเสี่ยงในการจัดการวัสดุหนัก
แผ่นเหล็กทรงสี่เหลี่ยมคางหมูยาว (Q235A หรือเหล็กโครงสร้างแรงดึงสูง) มีความยืดหยุ่นสูงก่อนการพับ การขนส่งแผ่นเหล่านี้ระหว่างสถานีตัดตามขนาด การตัดให้เรียว และการพับ โดยใช้รอกที่มีพิกัดต่ำเกินไป ทำให้แผ่นเหล็กแอ่น การวางตำแหน่งไม่ตรงแนว และความเสี่ยงด้านความปลอดภัยในที่ทำงานอย่างรุนแรง
2. ความไม่ตรงกันของการพับและการปิดตะเข็บ
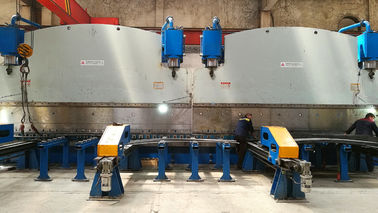
เมื่อเครื่องพับ CNC แบบ Tandem ที่มีแรงกดสูงขึ้นรูปทรงเรียวที่ยาว ความเค้นตกค้างจะทำให้เกิดช่องว่างตะเข็บตามยาว หากเครื่องปิดตะเข็บและเครื่องเชื่อมปิดตะเข็บขาดแรงจับยึดทางกลที่เพียงพอ จะเกิดการเยื้องของรอยต่อ ส่งผลให้เกิดข้อบกพร่องในการซึมลึกของรอยเชื่อมและการแก้ไขงาน
3. คอขวดในกระบวนการผลิต
การแยกกระบวนการแต่ละอย่าง—เช่น การตัดประตู การเชื่อมฐานรองด้วยหุ่นยนต์ และการดัดเสาให้ตรง—โดยไม่มีการครอบคลุมของเครนอย่างต่อเนื่อง จะทำให้เกิดความแออัดของสินค้าคงคลังระหว่างกระบวนการ (WIP) ทั่วทั้งพื้นที่โรงงาน
วิธีการเปรียบเทียบ: กลยุทธ์การจัดวางผังโรงงานและการจัดการเหนือศีรษะ
ผู้จัดการฝ่ายวิศวกรรมต้องเลือกระหว่างสองเส้นทางปฏิบัติการที่แตกต่างกันเมื่อออกแบบหรือปรับปรุงโรงงานผลิตเสาไฟส่องสว่าง:
เส้นทาง A: เวิร์กสเตชันแบบแยกส่วนและใช้แรงงานคน
อาศัยเครื่องจักรแบบสแตนด์อโลนที่กระจายอยู่ทั่วอ่าวการผลิตทั่วไป พร้อมด้วยรอกขนาดเล็กในพื้นที่
- ค่าใช้จ่ายในการลงทุน: ต้นทุนการติดตั้งเครื่องจักรเริ่มต้นต่ำกว่า
- ประสิทธิภาพการจัดการ: ต่ำ ต้องมีการใช้รอกและจัดตำแหน่งใหม่ด้วยมือบ่อยครั้ง
- ความเสี่ยงต่อโครงสร้าง: ความเสี่ยงสูงต่อการบิดเบี้ยวของแผ่นและการเสียหายของพื้นผิว
- การปฏิบัติตามข้อกำหนดด้านความปลอดภัย: ความเปราะบางสูงระหว่างการเคลื่อนย้ายเหนือศีรษะด้วยมือ
เส้นทาง B: สายการผลิตแบบบูรณาการพร้อมเครนเหนือศีรษะคู่
บูรณาการเครื่องจักรแปรรูปอัตโนมัติไปตามอ่าวเชิงเส้นที่มีโครงสร้าง ซึ่งให้บริการโดยเครนสะพานสำหรับงานหนัก
- ค่าใช้จ่ายในการลงทุน: การลงทุนเริ่มต้นสูงขึ้นสำหรับโครงสร้างโรงงานและระบบเครนสะพาน
- ประสิทธิภาพการจัดการ: สูง การถ่ายโอนเชิงเส้นอย่างต่อเนื่องตั้งแต่การตัดขดลวดไปจนถึงการดัดให้ตรงขั้นสุดท้าย
- ความเสี่ยงต่อโครงสร้าง: น้อยที่สุด การยกที่ควบคุมได้ช่วยรักษาแนวตลอดความยาว 12 ม. – 14 ม.
- การปฏิบัติตามข้อกำหนดด้านความปลอดภัย: โซนความปลอดภัยที่เข้มงวดพร้อมพิกัดการยกเหนือศีรษะเฉพาะ
พารามิเตอร์โครงสร้างพื้นฐานเครนยกในเวิร์กช็อป
องค์ประกอบสำคัญของสภาพแวดล้อมการผลิตเสาไฟส่องสว่างที่มีประสิทธิภาพคือการกำหนดค่าเครนเหนือศีรษะ การจัดการแผ่นเหล็กหนัก การโหลดเครื่องพับแบบ Tandem และการประกอบเสาไฟสูง ต้องการระบบเครนเหนือศีรษะที่ได้รับการรับรองซึ่งทำงานเหนือช่วงเวิร์กช็อปเฉพาะ
| หน่วยอุปกรณ์ / โซนการดำเนินงาน | พิกัดน้ำหนักบรรทุกของเครนเหนือศีรษะ | มาตรฐานคำเตือนด้านความปลอดภัย | บทบาทการบูรณาการอุปกรณ์ |
|---|---|---|---|
| เครื่องจักรหนักและอ่าวโหลดขึ้นรูป | 16 ตัน / 10 ตัน | การทำเครื่องหมายโซนความปลอดภัยที่เข้มงวด: การเว้นระยะห่างที่จำเป็นภายใต้การยกของเครนเหนือศีรษะ | จัดการขดลวดเหล็กหนัก แม่พิมพ์เครื่องพับขนาดใหญ่ และโครงสร้างเสาไฟสูง |
| อ่าวเวิร์กช็อปสายการผลิตอัตโนมัติ | 10 ตัน / 6 ตัน | การทำเครื่องหมายโซนความปลอดภัยที่เข้มงวด: การเว้นระยะห่างที่จำเป็นภายใต้การยกของเครนเหนือศีรษะ | รองรับการโหลดแผ่นเหล็กตัดตามขนาดอย่างต่อเนื่องและสายการเชื่อมตะเข็บตามยาว |
| โซนประกอบและบำรุงรักษาเครื่องจักร | 10 ตัน / 5 ตัน | การทำเครื่องหมายโซนความปลอดภัยที่เข้มงวด: การเว้นระยะห่างที่จำเป็นภายใต้การยกของเครนเหนือศีรษะ | อำนวยความสะดวกในการประกอบอุปกรณ์ การจัดแนวอุปกรณ์ และการบำรุงรักษาส่วนประกอบย่อย |
หมายเหตุ: พิกัดน้ำหนักบรรทุกและโปรโตคอลความปลอดภัยดึงมาจากชุดการตั้งค่าสภาพแวดล้อมเวิร์กช็อปที่ผ่านการตรวจสอบแล้วโดยตรง

กรอบการเลือกทางเทคนิคสำหรับการบูรณาการสายการผลิตที่สมบูรณ์
เมื่อวางแผนโรงงานผลิตเสาไฟส่องสว่างที่สมบูรณ์ ทีมวิศวกรรมควรกำหนดการเลือกอุปกรณ์ในหกขั้นตอนการผลิตตามลำดับ:
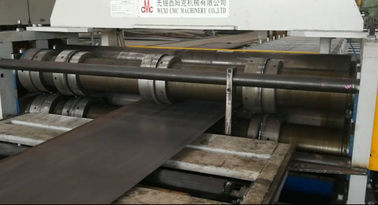
- การแปรรูปขดลวดและการตัดให้เรียว: จัดตั้งสายการผลิตแบบตัดตามขนาด (Cut-To-Length) หรือชุดตัดขดลวดเหล็กที่จับคู่กับเครื่องตัดให้เรียว CNC เพื่อเตรียมแผ่นสี่เหลี่ยมคางหมูหน้าจั่วที่แม่นยำโดยไม่มีการบิดเบือนของวัสดุ
- การพับ CNC แบบ Tandem: ใช้เครื่องพับไฮดรอลิกแบบ Tandem แบบ Double Linkage หรือ CNC ที่สามารถพับหลายแกนแบบซิงโครไนซ์สำหรับเสาทรงแปดเหลี่ยมหรือทรงกลมที่เรียวตั้งแต่ 12 ม. ถึง 14 ม.
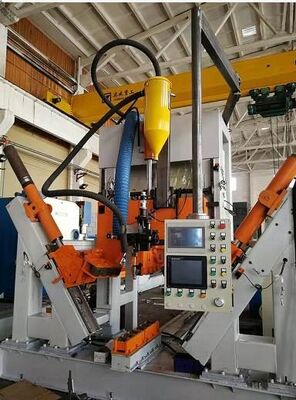
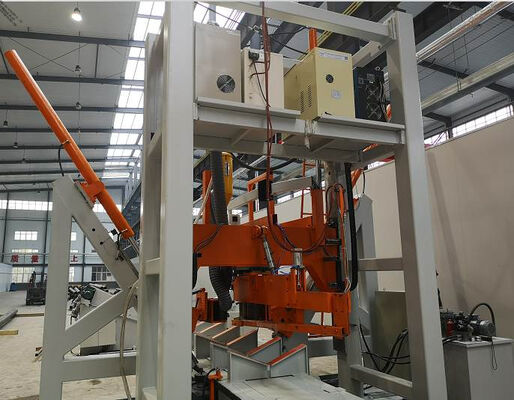
- การปิดตะเข็บตามยาวและการเชื่อม: ติดตั้งเครื่องเชื่อมปิดตะเข็บเสาอัตโนมัติโดยใช้กระบวนการ Submerged Arc Welding (SAW) หรือ Pulse MIG เพื่อให้แน่ใจว่ารอยเชื่อมตะเข็บตรงมีการซึมลึกเต็มที่
- การดัดให้ตรงและปรับรูปทรงด้วยไฮดรอลิก: ใช้เครื่องดัดเสาด้วยไฮดรอลิกแรงสูงที่ติดตั้งรีโมทคอนโทรลไร้สายเพื่อแก้ไขการบิดเบือนจากความร้อนหลังการเชื่อม
- การตัดกรอบประตู: บูรณาการเครื่องตัดประตูเสาไฟด้วยเลเซอร์หรือพลาสม่า CNC เพื่อการตัดช่องประตูบริการที่แม่นยำ 360 องศาและการเจาะเสียดสี
- การเชื่อมฐานรอง: ใช้เวิร์กสเตชันเชื่อมฐานรองด้วยหุ่นยนต์หรือเครื่องหมุนเชื่อมเพื่อให้แน่ใจว่าข้อต่อโครงสร้างมีความแข็งแรงที่โคนเสา
รายการตรวจสอบการตัดสินใจที่นำไปปฏิบัติได้สำหรับผู้จัดการฝ่ายวิศวกรรมโรงงาน
ก่อนที่จะสรุปการลงทุนในอุปกรณ์สายการผลิตหรือแผนผังโรงงาน ให้ประเมินโครงการของคุณตามกรอบการดำเนินงานที่ใช้งานได้จริงนี้:
- การจับคู่พิกัดเครน: ตรวจสอบว่ารางเครนเหนือศีรษะรองรับรอกคู่ (เช่น 16 ตัน / 10 ตัน หรือ 10 ตัน / 6 ตัน) เพื่อให้สามารถยกเสาเหล็กยาว 14 ม. ได้สองจุด
- การทำเครื่องหมายโซนความปลอดภัย: ตรวจสอบให้แน่ใจว่ามีการบังคับใช้การทำเครื่องหมายบนพื้นและระยะห่างเหนือศีรษะที่ชัดเจน ("ห้ามยืนใต้การยกของเครนเหนือศีรษะ") รอบเครื่องจักรหนัก
- การซิงโครไนซ์ Tandem: ยืนยันว่าตัวควบคุม CNC บนเครื่องจักรพับรองรับการซิงโครไนซ์วาล์วสัดส่วนไฮดรอลิกแบบเรียลไทม์ตามแนวเตียงยาว
- พื้นที่บัฟเฟอร์ WIP: จัดสรรพื้นที่เพียงพอระหว่างสถานีเชื่อมตะเข็บและการดัดให้ตรง เพื่อป้องกันคอขวดในการจัดการวัสดุ
บทสรุปและขั้นตอนต่อไปในการเพิ่มประสิทธิภาพโรงงาน
การสร้างโรงงานผลิตเสาไฟส่องสว่างเหล็กที่มีความสามารถในการแข่งขันและให้ผลผลิตสูง จำเป็นต้องมีแนวทางวิศวกรรมแบบองค์รวมที่สอดคล้องกับโครงสร้างพื้นฐานของเวิร์กช็อป พิกัดการยกของเครน และการบูรณาการเครื่องจักร ด้วยการให้ความสำคัญกับเวิร์กโฟลว์การจัดการวัสดุควบคู่ไปกับเครื่องพับแบบ Tandem ขั้นสูงและอุปกรณ์เชื่อมตะเข็บอัตโนมัติ ผู้ผลิตสามารถบรรลุรูปทรงผลิตภัณฑ์ที่สม่ำเสมอและปริมาณงานที่สูง
สำหรับทีมวิศวกรรมอุตสาหกรรมที่กำลังประเมินการขยายสายการผลิตหรือปรับปรุงโรงงานผลิตเสาไฟส่องสว่างที่มีอยู่ การปรึกษากับผู้ผลิตอุปกรณ์แบบครบวงจรเฉพาะทาง เช่น Wuxi CMC Machinery Co.,Ltd จะให้รากฐานทางเทคนิคที่จำเป็นในการเพิ่มประสิทธิภาพการออกแบบโรงงาน การจัดวางสายการผลิต และการเลือกเครื่องจักร